
折叠屏结构件工艺升级:铰链、超薄玻璃与中框怎么分工
折叠屏和超薄旗舰把手机结构件的门槛整体抬高了。直板机上成熟的冲压、注塑和 CNC 工艺,到了要反复弯折的铰链、薄到几十微米的盖板和同时追求轻与刚的中框上,都得重新定义公差、材料和成型方式。这一轮变化不只是某一颗零件涨价,而是结构件从”外观壳体”走向”承担折叠应力的功能件”,供应链分工也跟着变细。
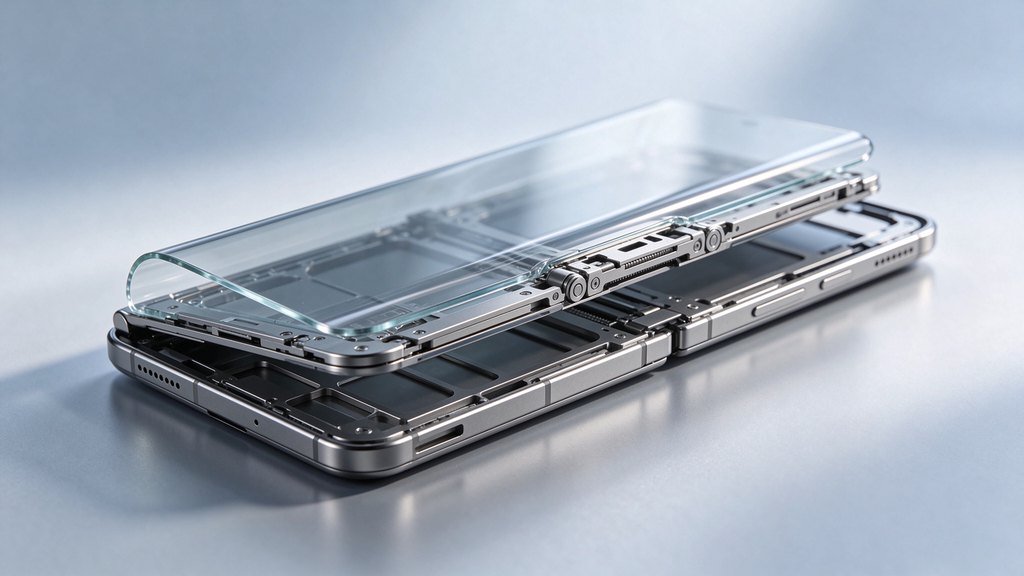
铰链:从一百多个零件走向一体成形
铰链是折叠机受力最集中的位置。据钛媒体 2026 年 9 月对供应链的梳理,苹果 iPhone Duo 铰链由超过 100 个组件构成,采用可变扭矩结构并带磁吸辅助闭合,铰链盖引入再生钛 3D 打印,内部嵌入钛金属板与陶瓷纤维嵌件提升刚性;铰链小件单机价值明显高于直板机型。国内机型这边,OPPO Find N6 用钛合金 3D 打印翼板,把原先十多个零件组装的翼板一体成形,靠镂空结构兼顾强度与轻量化(深圳 3D 打印协会,2026 年 3 月)。需要说明的是,铰链量产初期良率爬坡偏慢是行业共性,同花顺 2026 年 9 月引供应链消息称部分机型初期良率在三成到六成五之间,临近发布才逐步爬坡,具体数据仍以厂商拆解为准。
超薄盖板:几十微米厚度里的应力管理
折叠屏盖板用的 UTG(超薄柔性玻璃)要被压到约 30 微米厚,任何一处微裂纹都可能让整片成品报废。据 Biel Crystal 2026 年 11 月披露的工艺路线,盖板通过边缘倒角重新分配弯折应力、slot-die 涂布做到亚微米精度,再经离子交换在表面形成压应力层,可实现 0.4 毫米弯曲半径、承受 50 万次动态折叠而不留明显折痕。三星新一代 Galaxy Z 系列则用 Flex Titanium 方案:显示下方钛板作主结构支撑,吸收前后冲击;上层钛合金薄膜薄至数十微米,约为头发丝直径的三分之一,提供强度、柔性和弹性回复(Samsung Newsroom,2026 年 8 月)。盖板和支撑层不再是两层独立材料,而要在弯折半径、回弹和抗冲击之间联合设计。
中框与外观件:材料和成型工艺复合化
中金 2026 年 11 月的行业观点提到,新一代旗舰前后盖板可能采用 3D 玻璃,中框走钛合金搭配 3D 打印与 CNC 复合工艺。对结构件配套方来说,单件加工要同时处理金属、玻璃、陶瓷等不同材料,公差配合、表面处理和装配一致性都比直板机型更苛刻。面向笔记本、平板和 AI 迷你主机等终端的外壳结构件与精密模具配套,外壳结构件与精密模具可按堆叠空间和外观要求做注塑、冲压与 CNC 复合成型;在需要耐磨、耐高温或轻量化的异形小件上,精密陶瓷与金属结构件定制加工覆盖陶瓷件与不锈钢、钛合金精密 CNC 件,适合按图做单件与小批量定制。
| 环节 | 主要作用 | 工艺难点 |
|---|---|---|
| 铰链 | 承受反复弯折应力,控制开合扭矩与闭合间隙 | 零件数量多、配合公差严,3D 打印与一体成形替代部分组装 |
| UTG 盖板 | 提供可弯折的表面保护与视觉平整 | 厚度仅数十微米,需倒角、涂布与离子交换管理应力 |
| 中框与支撑层 | 整机刚性、散热传导与外观轮廓 | 钛合金、玻璃、陶瓷复合,成型与表面处理一致性要求高 |
对采购与方案团队的判断
折叠和超薄终端的结构件,已经不能只按外观件比价。选型时要把弯折寿命、材料牌号、成型工艺和装配公差放在一起评估:铰链关注扭矩一致性与疲劳次数,盖板关注弯折半径与表面强度,中框关注材料复合与散热配合。小批量异形件适合先打样验证装配与表面效果,再谈批量;结构方案最好在整机堆叠阶段就介入,而不是外形定死之后再找配套。
用户评论
暂无评论,欢迎留下第一条留言。